Che cos'è un riduttore a ingranaggi temprato dall'estrusore?
An riduttore temprato dall'estrusore è un riduttore di velocità per impieghi gravosi con denti dell'ingranaggio cementati e rettificati, in genere 58-62 HRC sul fianco del dente, progettato per azionare estrusori monovite e bivite in condizioni continue di coppia elevata. Le superfici dei denti indurite sono l'unica differenza tra un riduttore che mantiene la sua precisione per decenni e uno che sviluppa gioco, rumore e vibrazioni entro poche stagioni dalla produzione.
L'estrusione non è un'applicazione occasionale. Un estrusore per plastica o gomma funziona 24 ore su 24, spinge il polimero viscoso fuso attraverso uno stampo a una velocità della vite quasi costante e può raggiungere picchi di coppia durante l'avvio, i cicli a freddo e la variazione della materia prima. Il riduttore è il cuore meccanico del gruppo propulsore: riduce la velocità del motore ai 20-150 giri/min tipici delle viti di estrusione, moltiplica la coppia e deve farlo con tempi di inattività minimi. Ecco perché capire come funziona un riduttore industriale e quale tipologia si adatta al tuo azionamento è importante prima di mettere insieme una specifica.
Questa guida spiega cosa cambia nella pratica gli ingranaggi temprati, come si confronta con le alternative morbide e medio-dure, quali parametri di selezione contano di più e come abbinare un riduttore a uno specifico processo di estrusione.
Perché gli estrusori richiedono ingranaggi temprati
Le unità dell'estrusore si guastano per fatica superficiale prima che per resistenza, motivo per cui gli ingranaggi temprati sono l'impostazione predefinita del settore per il servizio di estrusione continua.
Il ciclo di carico è punitivo. Il funzionamento 24 ore su 24 significa che i denti degli ingranaggi passano attraverso l'ingranamento milioni di volte all'anno e ad ogni ingranamento lo stress da contatto hertziano sul fianco del dente è elevato. Con il passare del tempo lo stress dà origine a microfessure che si trasformano in vaiolature. Gli ingranaggi morbidi o normalizzati a circa 180-220 HB semplicemente non hanno la resistenza alla fatica superficiale per questo compito. I loro fianchi si usurano, il gioco aumenta, il rumore aumenta e il segnale della velocità della vite diventa instabile, il che si manifesta direttamente come variazione dimensionale nel prodotto estruso.
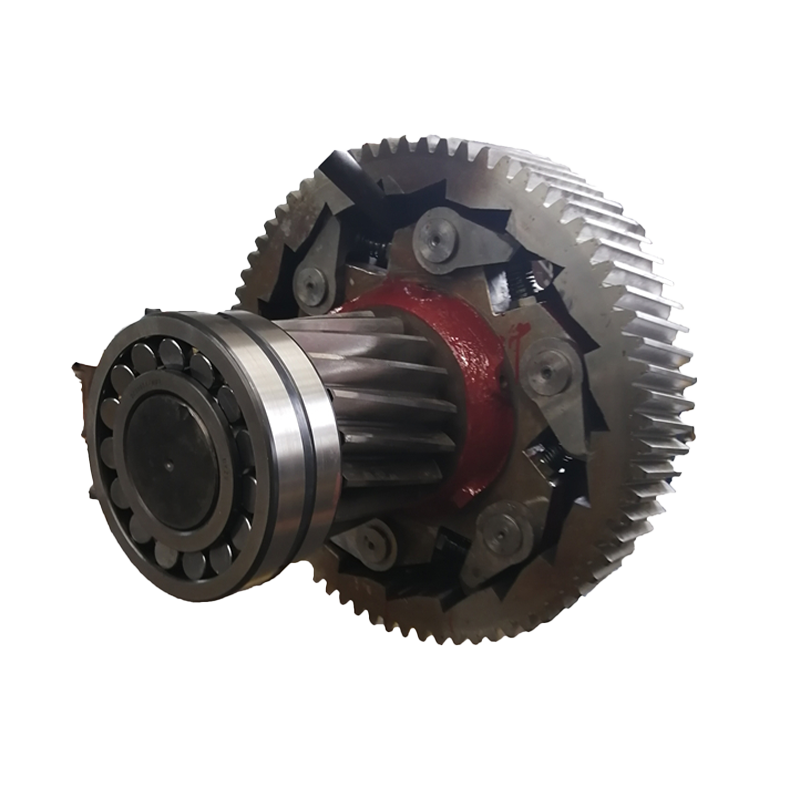
Lo stesso meccanismo usura i piccoli ingranaggi dell'estrusore sui macchinari da tavolo: un ingranaggio di ottone in un estrusore leggero può mostrare un'usura visibile dopo alcuni mesi di utilizzo hobbistico. In un estrusore industriale la fisica è identica, solo i costi di sostituzione, i tempi di inattività e il tasso di scarto sono migliaia di volte superiori. Gli ingranaggi temprati, carburati a 58-62 HRC e rettificati, resistono alla vaiolatura e all'usura adesiva e mantengono la precisione originale del riduttore per una parte molto maggiore della sua vita meccanica.
Aggiungi stress termico e contaminazione. Le sale dell'estrusore sono calde e la polvere polimerica o il materiale degradato possono raggiungere la scatola del cambio attraverso le guarnizioni. I fianchi induriti tollerano la lubrificazione marginale e la contaminazione fine molto meglio dei materiali più morbidi, che è il motivo pratico per cui i trasformatori continuano a specificarli.
Superfici dei denti indurite, medio-dure e morbide
Per la selezione della trasmissione dell'estrusore, la durezza della superficie del dente è il parametro più decisivo: determina la capacità di carico, la durata dell'usura e l'economia dell'eventuale ricostruzione.
| Parametro | Superficie del dente morbida | Superficie del dente medio-dura | Superficie del dente indurita |
|---|---|---|---|
| Durezza superficiale tipica | HB180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Trattamento termico | Normalizzazione o tempra | Tempra ad induzione/nitrurazione | Carburazione e rettifica di finitura |
| Capacità di coppia relativa | 1.0 (base) | 1.5-1.8 | 2.5-3.0 |
| Resistenza al carico d'urto | Basso | Moderato | Alto |
| Vaiolatura e usura | Il più breve | Intermedio | Il più lungo |
| Efficienza tipica | 96-97% | 97-98% | 97-98,5% |
| Più adatto per | Servizio intermittente e leggero dell'estrusore | Linee cicliche a servizio medio | Estrusione continua 24 ore su 24, 7 giorni su 7 |
Gli ingranaggi carburati e rettificati sono preferiti per gli estrusori perché la rettifica corregge la distorsione dovuta al trattamento termico, quindi il profilo del fianco e la precisione del passo possono raggiungere la qualità della classe DIN 5-6. La combinazione di una custodia rigida e di un nucleo resistente a basso contenuto di carbonio fornisce denti che resistono sia ai danni superficiali che alla fatica da flessione. Gli ingranaggi medio-duri si collocano nel mezzo e possono gestire lavori ciclici più leggeri, ma rimangono marginali per l’estrusione di polimeri 24 ore su 24.
Criteri di selezione del riduttore dell'estrusore
Quattro parametri decidono se un riduttore sopravvive al servizio di estrusione: capacità di coppia e fattore di servizio, rapporto e velocità di uscita, valutazione termica e disposizione di montaggio o di spinta.
Coppia e fattore di servizio
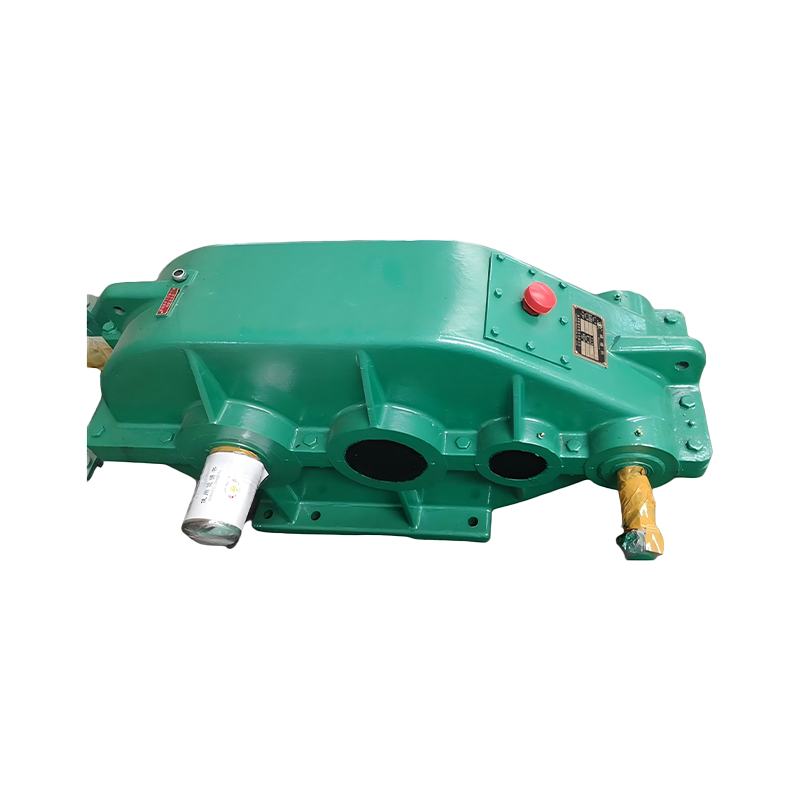
Dimensionare un riduttore per estrusore con un fattore di servizio di almeno 1,5 e 1,75-2,0 per linee bivite o mescole altamente riempite. La coppia di avviamento, il polimero freddo e occasionali inceppamenti delle viti superano tutti il carico a regime. A riduttore cilindrico con superficie del dente temprata è la prima scelta convenzionale in questo caso: racchiude una coppia elevata in un ingombro compatto e assorbe i sovraccarichi momentanei tipici dell'avvio dell'estrusore.
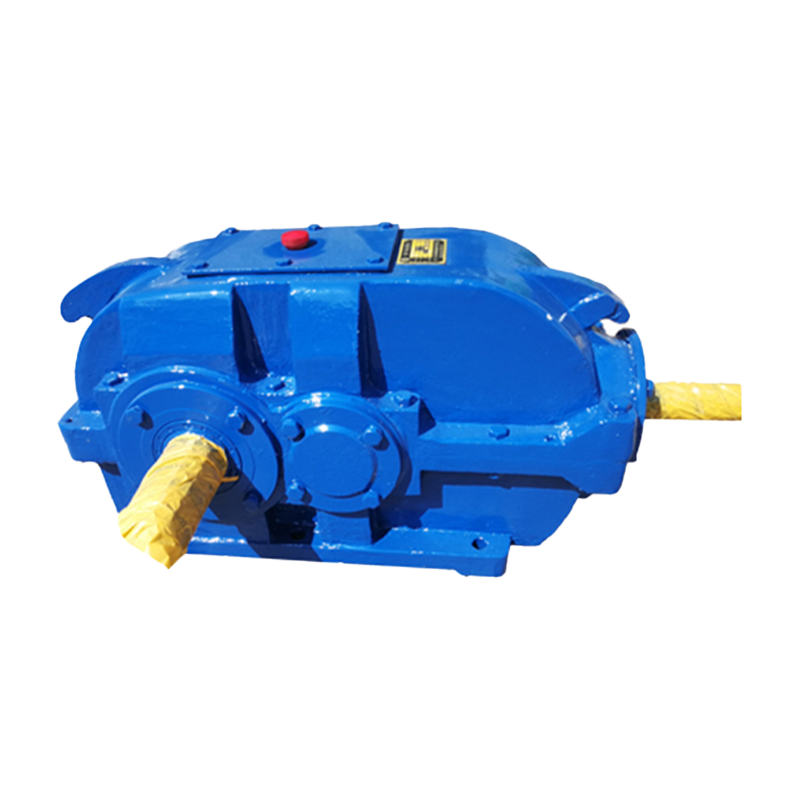 Produttore di riduttori per ingranaggi cilindrici con superficie a denti duri, fabbrica Taixing Reducer è un produttore e fabbrica cinese di riduttori per ingranaggi cilindrici con superficie a denti duri, con anni di esperienza nel settore industriale... Visualizza il prodotto →
Rapporto e velocità di uscita
La maggior parte delle viti degli estrusori funziona tra 20 e 150 giri al minuto. Un riduttore elicoidale a due stadi con rapporti da circa 10:1 a 25:1 copre la maggior parte delle linee a vite singola, mentre la compoundazione a doppia vite può richiedere rapporti superiori a 25:1 a velocità di ingresso più elevate. Scegliere il rapporto che pone il funzionamento normale al 60-80% della velocità di uscita nominale del riduttore, lasciando un margine senza sovravelocità del treno.
Valutazione termica e potenza continua
Un riduttore può avere una coppia meccanica sufficiente ma surriscaldarsi durante il servizio 24 ore su 24, 7 giorni su 7, quindi confrontare la potenza termica nominale, non solo quella meccanica, con la potenza effettiva del motore. Se la temperatura della coppa dell'olio rischia di superare gli 85-90 gradi Celsius, specificare la lubrificazione forzata con un radiatore o aumentare le dimensioni del telaio. Gli ingranaggi temprati funzionano a temperature più basse grazie al minore attrito, il che riduce direttamente lo stress termico.
Montaggio, disposizione dell'albero e spinta
I riduttori coassiali si adattano a layout compatti con motore in alto, i riduttori ad alberi paralleli offrono un'altezza inferiore con rapporti ampi e i riduttori epicicloidali forniscono una densità di coppia molto elevata su interassi brevi. Controllare il valore di spinta ogni volta che il carico assiale della vite è sostenuto dal cuscinetto del riduttore invece che da un cuscinetto reggispinta separato: un costo nascosto in molti retrofit di estrusori. Confermare inoltre che la dimensione del foro cavo, della flangia di uscita o del piede corrisponda al cilindro dell'estrusore senza adattatori scomodi.
Quattro modalità di guasto Prevengono gli ingranaggi temprati
Vaiolatura, rigatura, fatica da flessione e usura abrasiva sono responsabili di quasi tutti i guasti del riduttore dell'estrusore e l'indurimento risolve ciascuno di essi.
- Vaiolatura (fatica superficiale): ripetute sollecitazioni da contatto incrinano il fianco. I fianchi temprati a 58-62 HRC resistono alla vaiolatura molto più a lungo dei fianchi morbidi alla stessa coppia trasmessa.
- Sfregamento (usura adesiva): una pellicola d'olio rotta salda e lacera le giunzioni microscopiche sulle superfici dei denti. I fianchi rettificati e temprati con una finitura Ra 0,4-0,8 micron sono molto più resistenti ai graffi.
- Fatica da flessione del dente: sovraccarichi e inceppamenti piegano la radice del dente. Il nucleo resistente sotto una custodia rinforzata mantiene forte la radice mentre la custodia assorbe i danni superficiali.
- Usura abrasiva: polvere e materiale polimerico degradato dai fianchi. L'indurimento rallenta la perdita di abrasivo e preserva il gioco richiesto dalla qualità dell'estrusione.
Il controllo del gioco è una leva diretta della qualità: un riduttore usurato produce pulsazioni sulla vite e la pulsazione diventa una variazione dello spessore della parete nel tubo, nella pellicola e nel profilo. Ecco perché i produttori richiedono ingranaggi temprati e rettificati anche quando il prezzo di acquisto iniziale è più elevato.
Abbinamento del riduttore al processo di estrusione
La giusta famiglia di riduttori segue il processo: le linee a vite singola preferiscono riduttori elicoidali temprati, la mescola ad alta velocità preferisce i tipi planetari e gli impianti flessibili preferiscono i riduttori modulari.
| Processo di estrusione | Velocità tipica della vite | Carattere di dovere | Famiglia di riduttori consigliata |
|---|---|---|---|
| Film, lastre e tubi monovite | 30-120 giri al minuto | Coppia continua e costante | Albero elicoidale/parallelo temprato |
| Mescola a doppia vite | 150-600 giri/min | Alto power density, axial thrust | Riduttori epicicloidali |
| Estrusione di gomma ed elastomeri | 10-60 giri al minuto | Coppia molto elevata, calore elevato | Fattore di servizio cilindrico temprato e generoso |
| Profilatura e pellettizzazione con fermate frequenti | 20-150 giri al minuto | Partenze e arresti ciclici | Cambio modulare per carichi pesanti |
Per una tipica linea monovite, la famiglia cilindrica temprata offre il miglior equilibrio tra coppia, efficienza e costo se dimensionata con un fattore di servizio adeguato. Dove lo spazio è limitato e la densità di potenza è la priorità, a riduttore epicicloidale fornisce una coppia più elevata per unità di volume con più stadi planetari. Per gli impianti che riconfigurano le linee o cambiano spesso i processi, a cambio modulare per carichi pesanti consente componenti intercambiabili e modifiche del rapporto più semplici durante la vita della linea.
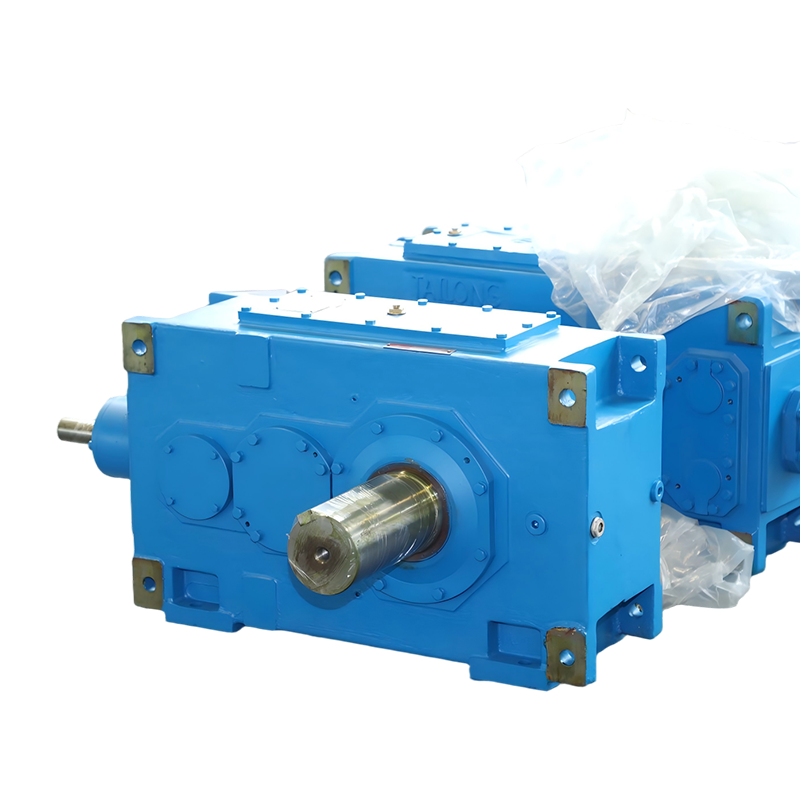 Produttore di riduttori modulari per carichi pesanti, fabbrica Taixing Reducer è un produttore e fabbrica cinese di riduttori modulari per carichi pesanti, con anni di esperienza nel riduttore di velocità industriale. Intero... Visualizza il prodotto →
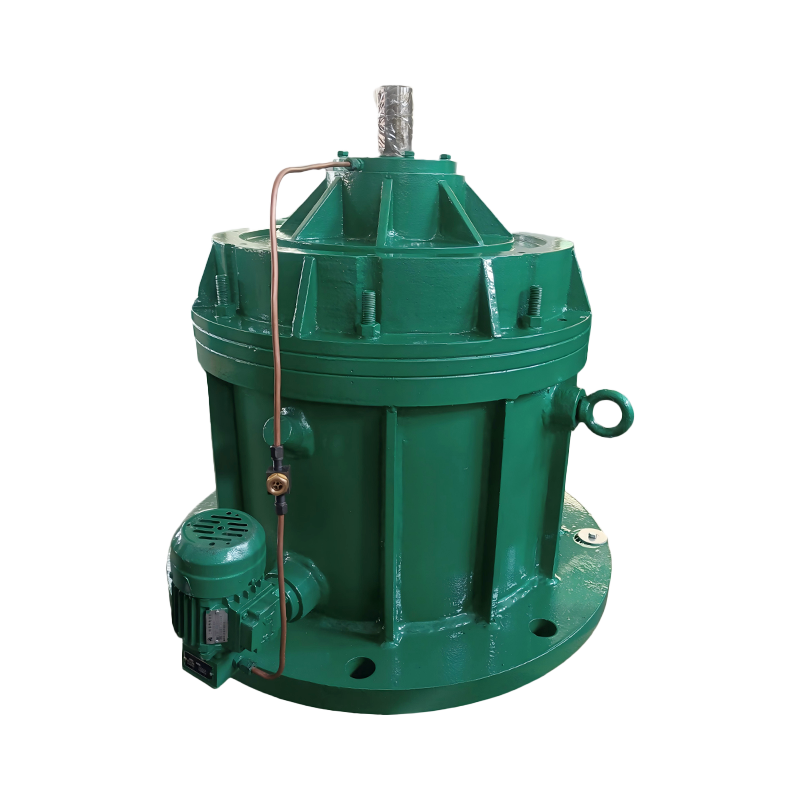 Produttore di riduttori epicicloidali, fabbrica Taixing Reducer è un produttore e fabbrica cinese di riduttori epicicloidali, con anni di esperienza nel riduttore di velocità industriale. All'ingrosso... Visualizza il prodotto →
Lista di controllo per l'acquisto del riduttore a ingranaggi temprato per estrusore
Elabora questi sette punti prima di ordinare; ognuno di essi ha causato una vera e propria sostituzione o ricostruzione degli impianti di estrusione.
- Calcolare la coppia di uscita richiesta: potenza del motore (kW) x 9550 divisa per la velocità della vite (rpm), moltiplicata per un fattore di servizio di almeno 1,5.
- Specificare una durezza della superficie del dente di almeno 58 HRC carburata per estrusione continua; accettare la tempra ad induzione solo per linee cicliche leggere.
- Confrontare la potenza termica nominale con il carico continuo medio, non solo con la targa del motore.
- Verificare i rapporti disponibili rispetto alla finestra di velocità della vite: 20-150 giri al minuto per la maggior parte delle plastiche, fino a 600 giri al minuto per il compounding.
- Confermare il valore nominale del carico di spinta quando la forza assiale della vite entra nell'alloggiamento del riduttore.
- Rivedi la modalità di lubrificazione: sbattimento per piccole linee intermittenti, circolazione forzata con raffreddamento per 24 ore su 24, 7 giorni su 7 e temperature ambiente elevate.
- Richiedi dati misurati su rumore, vibrazioni e precisione degli ingranaggi nelle classi DIN o ISO, non solo nelle classificazioni del catalogo.
Domande frequenti: riduttori ad ingranaggi temprati dall'estrusore
Cosa significa "temprato" in un riduttore temprato?
Indurito si riferisce alla superficie del dente dell'ingranaggio. L'ingranaggio è carburato o temprato a induzione, pertanto il fianco raggiunge un'elevata durezza mentre il nucleo rimane tenace. Nei riduttori per estrusori industriali, la specifica standard è cementata a 58-62 HRC con finitura rettificata.
Quanto tempo dovrebbe durare un riduttore temprato prima di essere ricostruito?
Con dimensionamento, lubrificazione e raffreddamento corretti, un riduttore temprato in servizio di estrusione può funzionare 50.000-100.000 ore prima che sia necessaria la sostituzione degli ingranaggi - in genere 10-15 anni di produzione continua - contro solo pochi anni per ingranaggi morbidi sotto lo stesso carico.
Posso utilizzare un riduttore del servizio di trasporto su un estrusore?
Non senza ricalcolo. Gli estrusori richiedono un fattore di servizio più elevato, una coppia costante e una capacità termica reale. Un riduttore per trasportatore può condividere lo stesso rapporto ma non avere la potenza termica necessaria per l'estrusione 24 ore su 24, quindi si surriscalderà o si forerà molto prima della sua durata nominale.
Perché i piccoli ingranaggi dell'estrusore si consumano così rapidamente?
Perché sono spesso realizzati in ottone dolce o acciaio sinterizzato per ridurre i costi e l'usura è fondamentalmente un problema di durezza superficiale. Si applica lo stesso motivo per cui i riduttori per estrusori industriali specificano i fianchi temprati: la durezza, non la resistenza grezza, controlla l'usura da scorrimento e la vaiolatura.
Raccomandazione finale
Un riduttore a ingranaggi temprato tramite estrusore si distingue per la maggiore durata, il gioco stabile, la temperatura operativa più bassa e il minor numero di arresti non pianificati. La regola pratica di acquisto è semplice: dimensionare la coppia con un fattore di servizio di almeno 1,5, insistere su fianchi dei denti carburati e rettificati e verificare la valutazione termica rispetto al caso peggiore continuo.
Prima di finalizzare le specifiche, rivedere il nostro riduttore epicicloidale technical guide se il processo funziona ad alta velocità di input o con interassi stretti; In quel regime le disposizioni planetarie spesso battono quelle elicoidali. Dopo la consegna, seguire il note di installazione e messa in servizio del riduttore di alta potenza , perché la precisione di montaggio e l'allineamento determinano gran parte della durata.
Taixing Reducer Co., Ltd. produce queste famiglie di riduttori dal 1984, con rettifica interna di ingranaggi fino a 3 metri, dentatura fino a 3,2 metri, 16 serie, oltre 10.000 specifiche e una produzione annua di 200.000 unità, comprese configurazioni di trasmissione dell'estrusore non standard. Questa profondità di produzione è ciò che rende un riduttore temprato un investimento una tantum anziché una spesa ricorrente.